

Расшифровка и определение
ШВП — это аббревиатура, которая расшифровывается как шарико-винтовая передача (также называют шарико-винтовой парой). Это разновидность линейного привода, относящаяся к классу передач «винт-гайка качения» — то есть винтовой пары с промежуточными телами качения в виде шариков.
Простыми словами, ШВП — это механизм, который преобразует вращательное движение в поступательное (возвратно-поступательное) движение и наоборот. В станкостроении ШВП пришла на смену обычным винтовым передачам, так как обладает принципиально более высокими характеристиками точности и долговечности.
Устройство и принцип работы шарико-винтовой пары
Из чего состоит ШВП
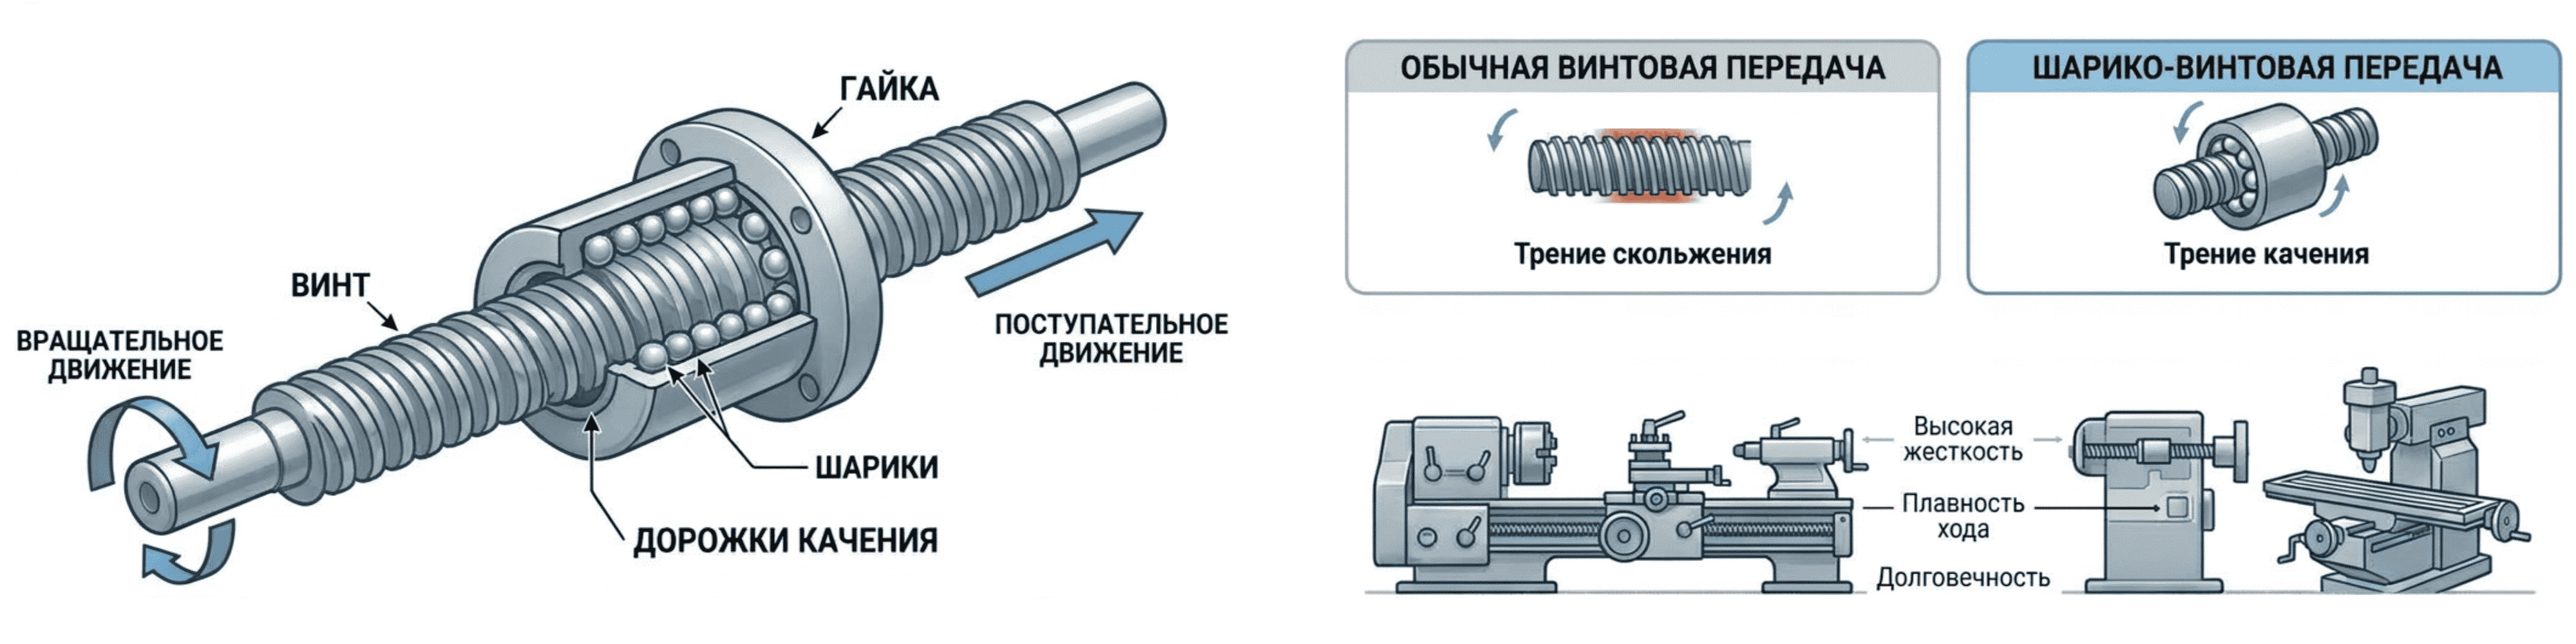
Конструктивно шарико-винтовая передача состоит из трёх основных элементов:
- Винт — стальной вал с винтовой резьбой специального профиля. Профиль обеспечивает точечный контакт с шариками, что снижает напряжения и увеличивает нагрузочную способность.
- Гайка — ответная часть с внутренней резьбой, имеющая несколько рабочих витков. В корпусе гайки смонтированы каналы возврата шариков, позволяющие замкнуть траекторию их движения.
- Шарики — тела качения, откалиброванные по диаметру с высокой точностью, размещённые между винтом и гайкой в винтовых канавках.
Канавки на винте и гайке служат дорожками качения для шариков. Профиль резьбы чаще всего выполняется по типу «готической арки», что обеспечивает точечный контакт шариков с дорожками качения.
Как работает ШВП
Принцип работы шарико-винтовой передачи выглядит следующим образом:
- Вращение: двигатель (шаговый или сервопривод) вращает винт.
- Качение шариков: шарики, находящиеся между винтом и гайкой, катятся по винтовым дорожкам качения.
- Перемещение гайки: благодаря качению шариков гайка перемещается вдоль винта с минимальным трением.
- Рециркуляция: пройдя свой путь, шарики через перепускной канал (канал возврата) возвращаются в исходное положение, двигаясь по замкнутой траектории внутри гайки.
Число рабочих витков в ШВП обычно составляет от 1 до 6. Большее количество витков применяется только в сильно нагруженных передачах, например, в тяжёлых станках.

Роль ШВП в станке с ЧПУ
В станках с ЧПУ шарико-винтовая передача выполняет ключевую функцию: она преобразует вращение вала двигателя в точное линейное перемещение рабочих органов станка — стола, шпиндельной коробки, суппорта и других узлов.
Изначально ШВП разрабатывалась для высокоточного оборудования, но сегодня она является основой для построения кинематических схем управляемых осей примерно в 90% всех создаваемых станков с ЧПУ.

ШВП в станках с ЧПУ напрямую влияет на следующие параметры:
- Точность позиционирования — насколько точно рабочий орган станка попадает в заданную точку.
- Точность повторяемости — насколько одинаково станок возвращается в одну и ту же точку при многократных циклах.
- Скорость перемещения — как быстро движутся рабочие органы.
- Плавность хода — отсутствие рывков и вибраций при движении.
Классы точности ШВП
Международная классификация и стандарты
В мировой практике точность шарико-винтовых передач нормируется по нескольким основным стандартам. Наиболее распространены JIS B 1192 (Япония), ISO 3408‑3 (международный) и технические условия ведущих производителей, например, HIWIN (Тайвань). Все они регламентируют допустимую погрешность накопленного шага на стандартном отрезке длины хода – обычно 300 мм. Именно эта величина, выраженная в микрометрах (мкм), служит главным критерием при выборе класса.
Ниже представлена сводная таблица, которая сопоставляет классы точности (от C0 до C10) с нормами по разным стандартам. В ней наглядно видно разделение на шлифованные (прецизионные) и катаные винты.
| Единица измерения: мкм | ||||||||||
| Шлифованные | ||||||||||
| Катаные | ||||||||||
| Класс точности | C0 | C1 | C2 | C3 | C4 | C5 | C6 | C7 | C8 | C10 |
| ISO, DIN | 6 | 12 | 23 | 52 | 210 | |||||
| JIS | 3.5 | 5 | 8 | 18 | 50 | 210 | ||||
| HIWIN | 3.5 | 5 | 6 | 8 | 12 | 18 | 23 | 50 | 100 | 210 |
Как читать таблицу
- Единица измерения – микрометры (мкм). Цифры показывают максимально допустимую погрешность позиционирования на длине 300 мм.
- Стандарты ISO и DIN – в этих нормативах классы точности заданы не для всех позиций. Например, значение 6 мкм соответствует классу C1, 12 мкм – C3, 23 мкм – C5, 52 мкм – C7, 210 мкм – C10. Пропуски (прочерки) означают, что стандарт не регламентирует данный класс или допуск не нормируется.
- JIS – японский стандарт, более детальный. Здесь для классов C0, C1, C3, C5, C7 и C10 заданы свои значения. Обратите внимание, что для C0 допуск составляет 3,5 мкм, что в 2 раза жёстче, чем у ISO для C1 (6 мкм). Это объясняется разными подходами к измерению и требованиями к оборудованию.
- HIWIN – одна из ведущих компаний-производителей ШВП. Их внутренний стандарт покрывает все классы от C0 до C10 и является наиболее полным. Для классов C2, C4, C6, C8 они дают собственные значения (6, 12, 23, 100 мкм соответственно), которые часто используются как ориентир при заказе.
При выборе класса всегда сверяйте требования вашего станка с данными из таблицы. Помните, что указанные значения – это максимальная погрешность; реальные винты могут быть точнее, но гарантируется именно эта цифра.
Что означает класс точности C7?
Класс точности C7 — это наиболее распространённый класс для промышленных задач, представляющий собой оптимальное соотношение цены и характеристик.
Основные параметры класса C7:
- Погрешность перемещения составляет до 50 мкм на 300 мм длины хода.
- Винты класса C7 изготавливаются методом накатки (холодной прокатки), что делает их значительно дешевле шлифованных.
- Класс C7 подходит для большинства стандартных задач в станкостроении, где не требуются сверхвысокие точностные характеристики.
Класс C7 – это золотая середина для машиностроителей. ШВП класса C7 выпускаются массово. Они не требуют сложного монтажа и специальных систем охлаждения, что снижает стоимость станка в целом.
Как выбрать класс точности ШВП для станков с ЧПУ
Выбор класса точности – это всегда компромисс между ценой, скоростью и качеством обработки. Рекомендуем руководствоваться следующим алгоритмом:
- Определите требуемую точность позиционирования станка (по паспорту или техническому заданию). Она должна быть в 2–3 раза строже, чем допуск на обрабатываемую деталь.
- Учтите длину хода – чем длиннее винт, тем сильнее сказывается накопленная ошибка. Для ходов более 1,5 м даже C5 может давать просадки, поэтому используют компенсацию по линейной шкале.
- Оцените нагрузки и режим работы – для тяжёлых режимов (большие подачи, ударные нагрузки) предпочтительны шлифованные винты с большей твёрдостью поверхности (HRC 58–62), а для лёгких – катаные (HRC 56–58).
- Сравните стоимость – разница между C7 и C5 может составлять 2–3 раза, а между C7 и C0 – до 10 раз. Вкладывайте деньги в точность тех осей, которые непосредственно формируют размеры детали.
Важно помнить, что шлифованные винты (классы C0–C5) проходят трёхэтапную обработку: нарезание резьбы, термообработка (закалка) и финишная шлифовка. Катаные винты (классы C7–C10) производятся холодной прокаткой, что быстрее и дешевле, но даёт меньшую точность.
Преимущества использования шариковых винтовых передач
ШВП обладает рядом ключевых преимуществ перед традиционными передачами винт-гайка скольжения (с трапецеидальной резьбой):
- КПД до 95–98% – это означает, что почти вся мощность двигателя идёт на полезную работу, а не на нагревание деталей.
- Отсутствие зазоров (люфтов) – благодаря регулируемому предварительному натягу можно добиться нулевого осевого люфта. Это обеспечивает высокую точность позиционирования и повторяемости — критически важные параметры для станков с ЧПУ.
- Длительный ресурс – при правильной эксплуатации (смазка, защита от грязи) ресурс составляет 10–15 тысяч часов работы, что в 5–7 раз больше, чем у трапецеидального винта. Детали не перегреваются, поэтому механизм способен работать длительное время на повышенных скоростях.
- Высокая нагрузочная способность – при малых габаритах ШВП способна выдерживать значительные осевые нагрузки.
- Плавность и бесшумность – Отсутствие трения скольжения обеспечивает плавное, бесшумное движение без рывков и вибраций.

Недостатки ШВП
Важно упомянуть и ограничения:
- Сложность конструкции гайки и высокая стоимость (особенно шлифованных исполнений).
- Ограничение по длине винта из-за накапливаемой погрешности и риска провисания.
- Ограничение по скорости вращения из-за вибраций.
- Чувствительность к загрязнениям — ШВП «боятся» грязи и пыли. Любая абразивная частица может вывести из строя дорожку качения.
- Отсутствие самоторможения — гайка может преобразовывать поступательное движение обратно во вращательное. Для вертикальных осей обязательно устанавливают тормозные механизмы или противовесы.
- Сложность ремонта – при износе дорожек менять приходится и винт, и гайку в сборе, что затратно.
Как продлить срок службы ШВП
Практические советы по обслуживанию:
- Смазка: для большинства станков подходит литиевая смазка (например, HIWIN G05, SKF LGEP 2) .
- Защита: обязательно устанавливайте гофры или пылезащитные чехлы. Даже мелкая стружка алюминия или чугуна, попадая в дорожки качения, сокращает ресурс в 3–5 раз.
- Признаки износа: появление гула, повышение температуры гайки выше 60 °C, ступенчатое движение при малых подачах — всё это сигналы, что ШВП требует внимания.
Заключение
ШВП (шарико-винтовая передача) — это высокотехнологичный узел, который стал фундаментом современного станкостроения. Мы разобрали, как расшифровывается ШВП, из чего она состоит, как работает и почему она так важна в станках с ЧПУ. Особое внимание уделили классам точности, в том числе самому востребованному – C7, – и дали практические рекомендации по выбору.
Если вы проектируете или модернизируете станок с ЧПУ, ответ на вопрос «какая ШВП мне нужна?» всегда сводится к анализу требований к точности, нагрузкам и бюджету. Помните: переплата за избыточную точность часто не оправдана, но и экономия на классе точности может стоить потери качества продукции. Доверяйте проверенным производителям (HIWIN, THK, NSK, TBI Motion) и не забывайте о регулярном обслуживании – чистота и правильная смазка продлят жизнь вашей ШВП в разы.
