

Винтовые передачи являются одним из наиболее распространенных способов преобразования вращательного движения в поступательное. Среди существующих типов силовых резьб особое место занимает трапецеидальная резьба, отличающаяся уникальным профилем и специфическими характеристиками. Ее широкое применение обусловлено простотой конструкции, надежностью и относительно невысокой стоимостью. Она отлично подходит для передачи значительных осевых нагрузок и линейного перемещения. Благодаря своей форме, трапецеидальная резьба обеспечивает высокую прочность и износостойкость, а также устойчивость к самоотвинчиванию под воздействием вибраций и динамических нагрузок.
Что такое трапецеидальная резьба?
Трапецеидальная резьба – это тип резьбы, профиль которой представляет собой равнобедренную трапецию. В отличие от метрической или дюймовой резьбы, имеющих треугольный профиль, трапецеидальная резьба характеризуется плоскими вершинами и впадинами, а также наклонными боковыми сторонами.

Особенности профиля и геометрии
- Угол профиля: обычно 30 градусов. Этот угол обеспечивает оптимальное сочетание прочности и эффективности передачи движения.
- Плоские вершины и впадины: в отличие от острых вершин треугольной резьбы, плоские поверхности трапецеидальной резьбы увеличивают площадь контакта, что способствует более равномерному распределению нагрузки и снижению концентрации напряжений.
- Большая глубина резьбы: по сравнению с метрической резьбой, трапецеидальная резьба имеет большую глубину, что обеспечивает большую прочность и износостойкость.
- Большой шаг: трапецеидальная резьба обычно имеет больший шаг по сравнению с крепежными резьбами того же диаметра. Это позволяет достигать больших перемещений за один оборот, что важно для ходовых винтов.
Основной параметр трапецеидальной резьбы— диаметр наружной поверхности (d), измеряется по вершинам витков. Существует также средний диаметр, проходящий через середину высоты профиля (d1), и внутренний, который соответствует впадинам между витками (d2).

Шаг резьбы (P), определяющий расстояние между соседними витками по оси, является еще одной ключевой характеристикой. Это расстояние, на которое перемещается гайка за один полный оборот.
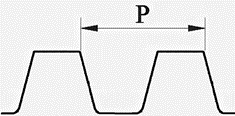
Для однозаходной трапецеидальной резьбы шаг резьбы (P) равен ходу резьбы (L). Для многозаходной резьбы ход резьбы (L) равен произведению шага резьбы (P) на число заходов (n): L = P * n.
Для правильного сопряжения резьбовых деталей (например винта и гайки) их диаметр и шаг резьбы должны быть идентичными. Несоответствие шага приводит к невозможности сборки или к повреждению резьбы.
Больший шаг предпочтителен для применений, где требуется быстрое перемещение на большие расстояния. Меньший шаг лучше подходит для применений, где важна высокая точность, работа с малыми перемещениями.
Разновидности трапециевидной резьбы
Существует несколько стандартов и разновидностей трапецеидальной резьбы, отличающихся геометрическими параметрами и областью применения:
Метрическая трапецеидальная резьба (Tr): наиболее распространенный тип, стандартизированный по ISO 2901 / 2903 и DIN 103. Имеет угол профиля 30 градусов и метрические размеры

Дюймовая трапецеидальная резьба (Acme): распространена в англоязычных странах. Имеет угол профиля 29 градусов.

Упорная резьба (S): отличается асимметричным профилем, где одна сторона имеет больший угол наклона, чем другая. Это позволяет выдерживать односторонние осевые нагрузки значительно большей величины. Применяется в прессах, домкратах и других механизмах, где нагрузка действует преимущественно в одном направлении.

Выбор конкретного типа и параметров трапецеидальной резьбы зависит от множества факторов, включая:
- Величина и направление нагрузки: определяет необходимую прочность и тип резьбы (симметричная или упорная).
- Требуемая точность позиционирования: влияет на выбор класса точности изготовления резьбы.
- Скорость перемещения: определяет шаг резьбы и необходимость применения смазки или охлаждения.
- Условия эксплуатации: наличие абразивных частиц, температура, влажность – все это влияет на выбор материалов и защитных покрытий.
- Экономические соображения: стоимость изготовления и обслуживания.
Выбор материала для трапецеидальных винтов и гаек
При выборе материала для трапецеидальных винтов необходимо учитывать факторы, которые влияют на их производительность, долговечность и стоимость. Вот основные из них:
1. Нагрузка: чем выше нагрузка, тем прочнее должен быть материал.
2. Скорость: высокие скорости требуют материалов с хорошими антифрикционными свойствами и высокой износостойкостью, чтобы минимизировать нагрев и износ. Низкие скорости менее требовательны к антифрикционным свойствам.
3. Точность позиционирования: высокая точность требует материалов с низким коэффициентом теплового расширения, чтобы минимизировать изменения длины винта при изменении температуры. Также важна высокая жесткость материала. Менее критичная точность позволяет использовать более широкий спектр материалов.
4. Условия эксплуатации:
- Температура: высокие температуры требуют материалов, сохраняющих свои механические свойства при нагреве.
- Низкие температуры могут вызывать охрупчивание некоторых материалов.
- Агрессивные среды: химически активные вещества, влажность, солевые растворы требуют материалов с высокой коррозионной стойкостью.
- Загрязнения: пыль, абразивные частицы требуют материалов с высокой износостойкостью.
- Смазка: наличие или отсутствие смазки, тип смазки. Некоторые материалы лучше работают с определенными типами смазок.
5. Требования к износостойкости и долговечности: чем дольше требуется срок службы, тем более износостойким должен быть материал. Высокая твердость обеспечивает лучшую износостойкость.
6. Доступность: наличие выбранного материала на рынке и сроки поставки.
7. Требования к жесткости и прочности:
- Прочность на растяжение и сжатие: способность материала выдерживать осевые нагрузки.
- Предел текучести: точка, после которой материал начинает деформироваться пластически.
- Модуль упругости (модуль Юнга): показатель жесткости материала.
Примеры материалов и их применение
- Углеродистая сталь (Ст45, 40Х): распространены для винтов общего назначения. Могут быть подвергнуты термообработке для повышения твердости и износостойкости.
- Легированная сталь (40ХН, 38ХС): обладают повышенной прочностью, износостойкостью и усталостной прочностью. Используются для более нагруженных винтов.
- Нержавеющая сталь (12Х18Н10Т): применяются в агрессивных средах, где требуется коррозионная стойкость.
- Бронза (БрАЖ, БрОЦС): часто используются для гаек в паре со стальными винтами благодаря хорошим антифрикционным свойствам.
- Латунь (HPB59-1): обладает хорошими антифрикционными свойствами, особенно в паре со сталью, износостойка, устойчива к коррозии.
- Полимеры (POM, PA, PEEK): используются для гаек в легких и малонагруженных применениях, где важны низкий коэффициент трения, бесшумность и отсутствие необходимости в смазке.
Антифрикционные свойства – это способность материала обеспечивать низкий коэффициент трения и высокую износостойкость в условиях трения. Пары трения, состоящие из цветных металлов (латуни, бронзы) и стали, минимизируют трение и износ.
Антифрикционные свойства латуни в паре со сталью
- Низкий коэффициент трения. Латунь сама по себе обладает относительно низким коэффициентом трения, особенно в паре со сталью. Это связано с ее кристаллической структурой и химическим составом.
- При наличии смазки антифрикционные свойства латуни значительно улучшаются, так как она хорошо удерживает смазочный материал на своей поверхности.
- Прирабатываемость (способность конструкционных материалов пластически деформироваться). На начальном этапе соприкасающиеся поверхности имеют микроскопические неровности. При первых движениях эти выступы слегка деформируются и частично срезаются. Поскольку латунь мягче стали, она поддаётся деформации легче. В результате поверхность становится более гладкой, а площадь реального контакта увеличивается. Это позволяет распределить нагрузку равномернее: давление на каждый участок снижается, и детали меньше нагреваются в точках соприкосновения.
- При деформации поверхностный слой латуни может стать прочнее — этот эффект называют наклёпом. Благодаря ему латунь дольше изнашивается и лучше сохраняет свои свойства в процессе эксплуатации.
Антифрикционные свойства латуни зависят от её структуры. Однофазные латуни (до 30% Zn) более пластичны и имеют лучшие антифрикционные характеристики; двухфазные латуни (более 39% Zn) становятся более хрупкими.
Антифрикционные свойства бронзы в паре со сталью
- Низкий коэффициент трения. Бронза в паре со сталью обеспечивает низкий коэффициент трения, что снижает потери на трение и повышает долговечность узлов.
- Высокая прирабатываемость. Бронза быстро прирабатывается к стальной поверхности, что минимизирует износ в начальный период эксплуатации и обеспечивает стабильную работу даже при нарушениях смазки.
- Низкая склонность к схватыванию и заеданию. Даже при недостатке смазки бронза редко «схватывается» со сталью.
- Хорошая износостойкость. Бронза изнашивается равномерно, а стальная поверхность защищена от задиров и глубоких повреждений
Обозначение трапецеидальной резьбы на чертежах
Согласно международным и национальным стандартам (ГОСТ 2.311-68 в России, ISO 6410-1 в международной практике), обозначение резьбы на чертежах записывается в следующей последовательности:
Tr D x P – Поле допуска (L x P – Поле допуска) (направление)
Где:
Tr — обозначение типа резьбы (трапецеидальная).
D — номинальный (наружный) диаметр резьбы в миллиметрах.
P — шаг резьбы в миллиметрах (обязательно указывается буква P).
L x P —ход резьбы в миллиметрах (указывается только для многозаходных резьб).
(поле допуска) —точность изготовления.
(направление) — LH для левой резьбы, если резьба правая, обозначение либо не ставится либо указывается RH.
Пример для однозаходной резьбы Tr 24 x 5 – 8e: Трапецеидальная резьба диаметром 24 мм, шагом 5 мм, наружная (винт), поле допуска 8e.
Пример для многозаходной резьбы Tr 24 x 10 (P5) – 8e: Трапецеидальная резьба диаметром 24 мм, ходом 10 мм, шагом 5 мм (значит, два захода), наружная, поле допуска 8e.
Поля допусков - это система обозначений, которая показывает, насколько точно изготовлена резьба. Как правило, на чертеже пары «винт-гайка» указывают поле допуска только для одной детали, подразумевая стандартную посадку. Обозначение поля допуска состоит из класса точности (цифра) и основного отклонения (буква).
Класс точности (цифра): определяет степень точности (7, 8, 9). Чем меньше цифра, тем выше точность изготовления.
Основное отклонение (буква): определяет положение поля допуска относительно номинального размера.
Буквенные обозначения имеют разный смысл для наружной (винт) и внутренней (гайка) резьбы.
1. Для наружной резьбы (винты, болты) используются строчные буквы: e, c, d.
e — наиболее распространенное отклонение для винтов. Оно обеспечивает гарантированный зазор, чтобы винт легко вкручивался в гайку даже при небольших загрязнениях или погрешностях.
c — более «свободное» отклонение, зазор еще больше.
d — встречается реже, используется для специфических посадок.
2. Для внутренней резьбы (гайки) используются заглавные буквы: H, G.
H — основное отклонение для гаек. Оно означает, что нижнее отклонение диаметра равно нулю (то есть минимальный размер гайки равен номинальному). Это стандарт для большинства крепежных и ходовых гаек.
G — отклонение с гарантированным зазором (нижнее отклонение положительное). Используется реже, когда требуется очень легкая посадка.
Таблица стандартных размеров трапецеидальной резьбы (Tr)

| Размер | d max, mm | d min, mm | d1 max, mm | d1 min, mm | d2 max, mm | d2 min, mm | H1 max, mm | H1 min, mm |
| Tr12x3 | 12 | 11,764 | 10,415 | 10,191 | 8,500 | 7,685 | 2,158 | 1,632 |
| Tr14x3 | 14 | 13,764 | 12,415 | 12,191 | 10,500 | 9,685 | 2,158 | 1,632 |
| Tr16x4 | 16 | 15,700 | 13,905 | 13,640 | 11,500 | 10,474 | 2,763 | 2,100 |
| Tr18x4 | 18 | 17,700 | 15,905 | 15,640 | 13,500 | 12,474 | 2,763 | 2,100 |
| Tr20x4 | 20 | 19,700 | 17,905 | 17,640 | 15,500 | 14,474 | 2,763 | 2,100 |
| Tr22x5 | 22 | 21,665 | 19,394 | 19,114 | 16,500 | 15,294 | 3,353 | 2,583 |
| Tr24x5 | 24 | 23,665 | 21,394 | 21,094 | 18,500 | 17,269 | 3,366 | 2,583 |
| Tr26x5 | 26 | 25,665 | 23,394 | 23,094 | 20,500 | 19,269 | 3,366 | 2,583 |
| Tr28x5 | 28 | 27,665 | 25,394 | 25,094 | 22,500 | 21,269 | 3,366 | 2,583 |
| Tr30x6 | 30 | 29,625 | 26,882 | 26,547 | 23,000 | 21,563 | 4,219 | 3,313 |
| Tr32x6 | 32 | 31,625 | 28,882 | 28,547 | 25,000 | 23,563 | 4,219 | 3,313 |
| Tr36x6 | 36 | 35,625 | 32,882 | 32,547 | 29,000 | 27,563 | 4,219 | 3,313 |
| Tr40x7 | 40 | 39,575 | 36,375 | 36,020 | 32,000 | 30,381 | 4,810 | 3,788 |
| Tr44x7 | 44 | 43,575 | 40,375 | 40,020 | 36,000 | 34,381 | 4,810 | 3,788 |
| Tr50x8 | 50 | 49,550 | 45,868 | 45,468 | 41,000 | 39,168 | 5,416 | 4,275 |
| Tr55x9 | 55 | 54,500 | 50,360 | 49,935 | 45,000 | 42,979 | 6,011 | 4,750 |
| Tr60x9 | 60 | 59,500 | 55,360 | 54,935 | 50,000 | 47,979 | 6,011 | 4,750 |
| Tr70x10 | 70 | 69,470 | 64,350 | 64,425 | 59,000 | 56,819 | 6,591 | 5,235 |
| Tr80x10 | 80 | 79,470 | 74,350 | 74,425 | 69,000 | 66,819 | 6,591 | 5,235 |
Преимущества трапецеидальной резьбы
Трапецеидальная резьба обладает рядом существенных преимуществ, которые определяют ее широкое применение, от домкратов до станков.
- Высокая несущая способность: благодаря большой площади контакта и прочному профилю, трапецеидальная резьба способна выдерживать значительные осевые нагрузки.
- Высокая износостойкость: плоские вершины и впадины, а также большая глубина резьбы, способствуют равномерному распределению износа и увеличивают срок службы резьбового соединения.
- Эффективная передача движения: трапецеидальная резьба идеально подходит для преобразования вращательного движения в поступательное. Ее профиль обеспечивает относительно низкое трение и сравнительно высокую эффективность передачи крутящего момента.
- Самоторможение (в большинстве случаев): после снятия вращающего момента гайка или винт не будут самопроизвольно перемещаться под действием осевой нагрузки. Это свойство является важным для многих применений, где требуется фиксация положения, например, в подъемных механизмах или станках.
- Экономичность: ШВП значительно дороже в производстве и приобретении из-за более сложной конструкции, большого количества компонентов, необходимости точной обработки и использования высококачественных материалов. Стоимость может быть в разы выше, чем у трапецеидальной резьбы.
Ограничения и особенности применения
Однако, несмотря на свои преимущества, трапецеидальная резьба не является универсальным решением и имеет ряд существенных ограничений, которые необходимо учитывать при проектировании и выборе резьбовых соединений.
Одним из наиболее значимых ограничений трапецеидальной резьбы является ее низкий коэффициент полезного действия (КПД) при преобразовании вращательного движения в поступательное. Это обусловлено большим углом профиля резьбы, что приводит к значительному трению между витками гайки и винта. Высокое трение, в свою очередь, вызывает:
- Повышенный нагрев: при интенсивной работе или высоких нагрузках трапецеидальная резьба может сильно нагреваться, что требует применения специальных смазочных материалов и систем охлаждения.
- Быстрый износ: интенсивное трение приводит к ускоренному износу витков резьбы, особенно при отсутствии подходящей смазки или при работе в абразивных средах. Это сокращает срок службы механизма и требует частой замены деталей.
- Большие потери энергии: значительная часть энергии, подаваемой на привод, рассеивается в виде тепла из-за трения, что снижает общую эффективность системы и увеличивает энергопотребление. Когда это критично: в механизмах, где требуется высокая точность позиционирования, плавность хода и минимальные потери энергии (например, в прецизионных станках с ЧПУ, измерительных приборах), трапецеидальная резьба часто уступает место шарико-винтовым парам (ШВП), которые обладают значительно более высоким КПД и меньшим трением.
Сложность изготовления и стоимость
Изготовление трапециевидной резьбы, особенно с высокой точностью, является более сложным и дорогостоящим процессом по сравнению с метрической или дюймовой резьбой. Это связано с несколькими факторами:
- Сложная геометрия инструмента: для нарезания трапецеидальной резьбы требуются специальные резцы или фрезы с соответствующим профилем, которые сложнее в изготовлении и заточке.
- Многопроходная обработка: часто для достижения требуемой точности и чистоты поверхности трапецеидальная резьба нарезается за несколько проходов, что увеличивает время обработки.
- Требования к оборудованию: для нарезания высококачественной трапецеидальной резьбы необходимо точное и жесткое станочное оборудование.
- Контроль качества: контроль параметров трапецеидальной резьбы (шаг, угол профиля, диаметры) требует использования специализированных измерительных инструментов, что также увеличивает затраты. Когда это критично: в массовом производстве или при необходимости снижения себестоимости продукции, где функциональные требования позволяют использовать более простые типы резьбы, трапецеидальная резьба может оказаться экономически невыгодной.
В заключение можно отметить, что трапецеидальная резьба остаётся востребованным и перспективным элементом в различных отраслях промышленности. Это обусловлено её уникальными прочностными характеристиками и способностью выдерживать значительные осевые нагрузки. Современные технологии производства и обработки позволяют получать трапецеидальную резьбу с высокой точностью и качеством поверхности.
