

Полный гид по выбору, видам и важности комплектующих
Представьте себе сложнейшую деталь для авиационного двигателя, изящную резную мебель или точнейшую матрицу для литья пластика. Все эти, казалось бы, непохожие вещи часто объединяет одно: они обрабатываются на фрезерном станке с числовым программным управлением (ЧПУ). Это высокотехнологичное оборудование, способное с микронной точностью вырезать, сверлить и обрабатывать металл, дерево, пластик и даже камень, следуя заложенной в него компьютерной программе.

Фрезерные станки с числовым программным управлением (ЧПУ) обладают рядом ключевых преимуществ по сравнению с оборудованием с ручным управлением. Вот основные из них:
1. Высокая точность и повторяемость
Станок выполняет движения с точностью до сотых долей миллиметра (иногда до микронов). Если запустить одну и ту же программу несколько раз, все детали будут идентичны. Это исключает «человеческий фактор» (усталость, дрожание рук, ошибки в разметке).
2. Производительность и скорость
Рабочие органы станка могут двигаться с большой скоростью (до 10–30 м/мин и выше) без потери точности. Обработка сложной детали может занять минуты вместо часов ручной работы. Также возможна автоматическая смена инструмента (на продвинутых моделях) и работа в многоосевых режимах (4-5 осей).
3. Сложность и нестандартность изделий
ЧПУ позволяет создавать трехмерные рельефы, криволинейные формы, ажурные узоры, зубчатые колеса с эвольвентным профилем и детали, которые физически невозможно изготовить ручным фрезером. Программа может управлять движением инструмента одновременно по 3–5 осям.
4. Автоматизация и снижение трудозатрат
Случаи вмешательства оператора станка в процесс изготовления детали сведены к минимуму и ему не нужно следить за каждым миллиметром. Достаточно загрузить заготовку, запустить программу (G-код) и контролировать процесс. Один человек может обслуживать несколько станков одновременно.
5. Экономия материалов
Благодаря точному расчету траекторий минимизируется количество брака. Программное обеспечение (CAM-системы) позволяет оптимально расположить детали на листе или заготовке, сокращая отходы (например, при раскрое фанеры или пластика).
6. Гибкость производства (быстрая переналадка)
Чтобы перейти с изготовления одной детали на другую, не нужно менять шестерни, кулачки или шаблоны. Достаточно загрузить новую управляющую программу (файл) и, при необходимости, установить другой режущий инструмент. Это идеально для мелкосерийного и штучного производства.
7. Сложные материалы и 3D обработка
ЧПУ-фрезеры способны эффективно обрабатывать не только дерево и пластик, но и алюминий, латунь, сталь, титан, композиты, камень, пенополистирол. Программное управление позволяет выдерживать режимы резания (скорость подачи, обороты шпинделя) для каждого типа материала.
8. Безопасность и эргономика
Оператор находится на безопасном расстоянии от вращающегося инструмента. Современные станки оснащаются защитными кожухами, системами аспирации (удаление пыли и стружки) и аварийной остановки. Уменьшается физическая нагрузка на персонал.
9. Интеграция в цифровое производство
Станок с ЧПУ легко встраивается в цепочку CAD/CAM/CAE (проектирование → подготовка управляющей программы → расчет режимов). Возможна удаленная загрузка программ, мониторинг работы станка через сеть и создание «безлюдных» технологических участков.
Но любой, даже самый совершенный механизм, — это совокупность деталей. И его бесперебойная работа, точность и долговечность напрямую зависят от состояния каждой из них. В этой статье мы разберем, из каких узлов состоит фрезерный станок с ЧПУ, на какие группы делятся его запчасти, и как правильно их выбирать, чтобы оборудование работало как часы долгие годы.
Глава 1. Базовый принцип работы фрезерного станка
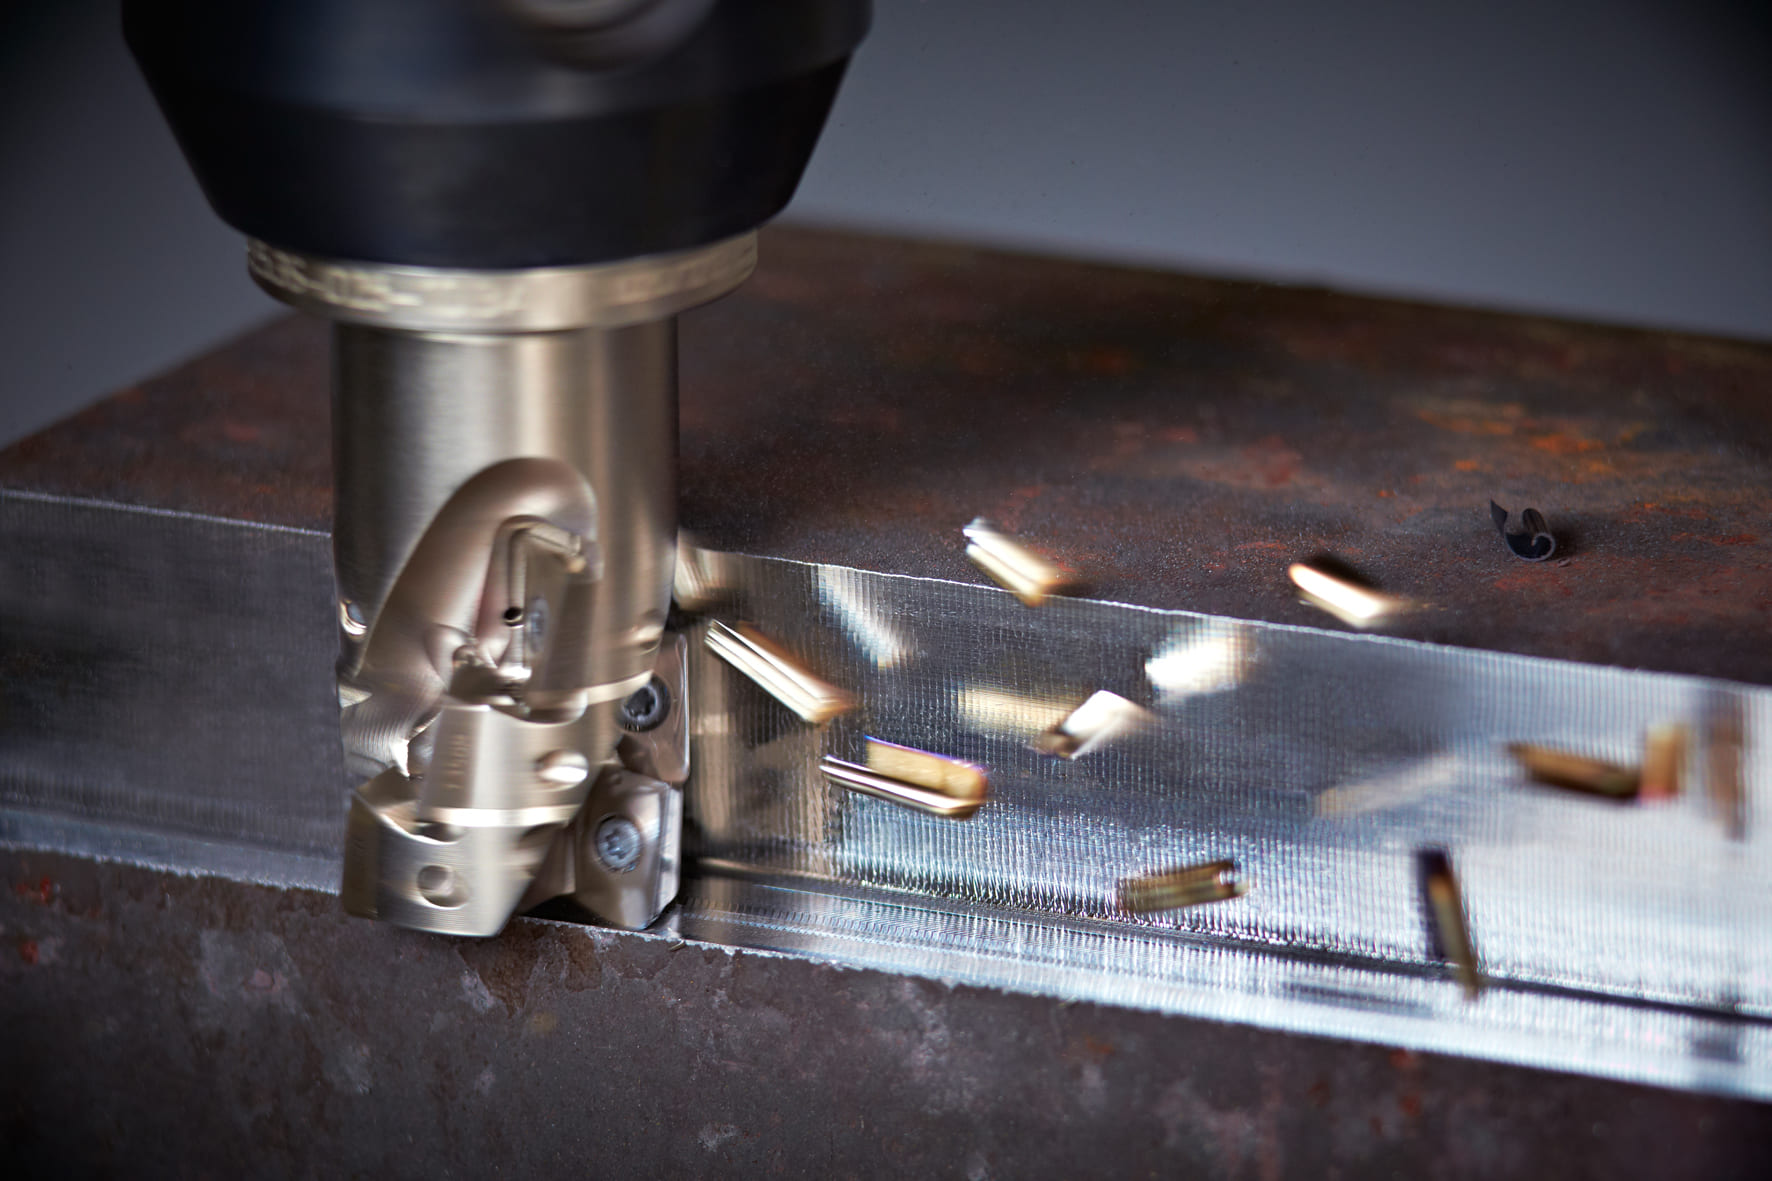
Для начала нужно понять, как вообще работает этот станок. В отличие от токарного, где вращается сама заготовка, во фрезерном станке вращается инструмент - фреза.
Процесс выглядит так:
1.1. Фреза закрепляется в шпинделе (главный вращающийся узел) и раскручивается до высокой скорости.
1.2. Заготовка жестко фиксируется на рабочем столе.
1.3. Стол (или сам шпиндель) начинает двигаться по заданной программе, подводя материал под режущую кромку.
1.4. Фреза последовательно снимает стружку, превращая грубую заготовку в готовую деталь.
А теперь давайте посмотрим, какие именно узлы и запчасти обеспечивают все эти движения с высокой точностью.
Глава 2. Три группы запчастей фрезерного станка
Все комплектующие для фрезерного станка с ЧПУ можно условно разделить на три большие группы: механические, электромеханические и электронные.
2.1. Механические запчасти
Это всё, что отвечает за движение, жесткость и точное позиционирование узлов станка.
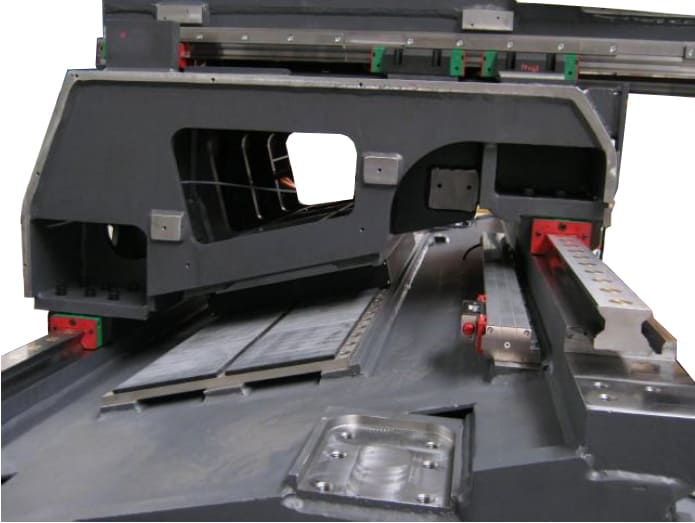
2.1.1. Направляющие: Основа точности. Это специальные рельсы, по которым движутся каретки стола и шпиндельной бабки. Они бывают разными:
- Направляющие скольжения: Очень жесткие, используются на тяжелых станках для грубой обработки, но имеют невысокую скорость (до 10м/мин) и точность из-за трения.
- Линейные направляющие (шариковые/роликовые): Стандарт для современных ЧПУ. Работают на трении качения, обеспечивают высокие скорости (до 100 м/мин) и отличную точность. Например, производитель HIWIN предлагает разные серии под разную нагрузку.
2.1.2. Шарико-винтовые пары (ШВП): Превращают вращение двигателя в точное линейное перемещение стола. От их качества зависит отсутствие люфта и позиционирование.
2.1.3. Шпиндель: Одна из самых важных частей станка. Обеспечивает главное движение резания. Именно он вращает фрезу. Бывает двух основных типов:
- С ременным приводом: Устанавливается отдельно от привода и вращение передаётся с помощью ременной передачи или напрямую через муфту. Наиболее распространен, т.к. значительно дешевле в изготовлении. Его главным недостатком является невысокая частота вращения, до 15000 об/мин. Для многих операций этот недостаток не является существенным, однако, при обработке сложных поверхностей штампов или прессформ высокая частота вращения необходима
- Электрошпиндель (шпиндель прямого привода): Инструмент крепится прямо в ротор двигателя. Может развивать свыше 100 000 об/мин, что критично для филигранной обработки. Требует системы охлаждения (воздушной или водяной).
2.1.4. Подшипники: Устанавливаются в шпиндели, опоры валов. От их класса точности зависит биение и ресурс узла.
2.1.5. Рабочий стол и система крепления: Стол должен быть ровным, жестким и иметь возможность надежно фиксировать заготовку (с помощью болтов, вакуумных плит или специальных прижимов).
2.1.6. Корпус (станина): Фундамент всего станка. Бывает литой (выше жесткость и гасит вибрации) или сварной (ниже цена, и можно получить более сложную конфигурацию, что, иногда, необходимо).
2.2. Электромеханические запчасти: двигатели и силовое управление
Это узлы, которые преобразуют электрическую энергию в контролируемое механическое движение.
2.2.1. Двигатели
- Приводы осей (шаговые или серводвигатели): Именно они по команде поворачивают винты ШВП, двигая стол и портал.
- Шпиндель: Как мы выяснили, это тоже двигатель.
- Вспомогательные моторы: Например, для подачи охлаждающей жидкости (СОЖ) или включения пылеудаления.
2.2.2. Силовые блоки управления
- Частотные преобразователи: Управляют скоростью вращения шпинделя.
- Блоки питания: Обеспечивают правильным током и напряжением всей системы.
- Трансформаторы.
2.2.3. Датчики и реле
- Концевые датчики (датчики «дома»): Определяют крайние точки движения осей, чтобы станок «знал» свое положение и не вышел за пределы.
- Термореле, электромагнитные реле: Защищают оборудование от перегрева и управляют силовыми цепями.
2.3. Электронные запчасти
Это «интеллект» станка, который обрабатывает программу и отдает точные команды.
2.3.1. Система ЧПУ (стойка управления): Включает процессор, экран, клавиатуру. Именно она читает G-коды и управляет всеми процессами.
2.3.2. Драйверы (сервоусилители): Получают сигнал от системы ЧПУ и преобразуют его в импульсы для управления шаговыми или серводвигателями.
2.3.3. Платы коммутации: Распределяют сигналы, связывают датчики, кнопки и основные модули.
Глава 3. Режущий инструмент и оснастка: чем работает станок
Без этой части станок — просто точный, но бесполезный робот. Режущий инструмент — это то, что непосредственно контактирует с материалом.
3.1. Фреза: Основной инструмент. Состоит из корпуса, режущих зубьев, хвостовика (для крепления) и канавок для отвода стружки.

3.1.1. Основные виды фрез
- Торцевые: Для создания идеально плоских поверхностей, уступов, рам и пазов.
- Концевые: Универсальные фрезы для пазов и канавок, контуров, 3D-обработки. Бывают цилиндрические, сферические («шарошки»), фрезы сложной формы «ласточкин хвост».
- Дисковые: Для прорезания глубоких пазов и отрезных операций.
- Червячные: Специализированные для нарезания зубьев шестерен.
3.1.2. Критерии выбора фрезы
- Материал: Быстрорежущая сталь (HSS) для мягких материалов, твердые сплавы (HM) — для большинства задач ЧПУ по металлу и дереву.
- Геометрия и количество зубьев: Чем мягче и вязче материал, тем меньше зубьев должна иметь фреза. Для алюминия, 1-3 зуба для хорошего отвода стружки. Для стали, 4 и более зубьев.
- Покрытие: Тончайший слой, в несколько микрон, износостойкого материала наносится на рабочие части фрезы. Это позволяет увеличить срок службы инструмента: нитрид титана (TiN) и аналоги повышают стойкость и скорость реза.
3.2. Система крепления инструмента: Цанговые патроны (ER), гидравлические или термоусадочные цанги, ключи. От их точности и жесткости зависит качество обработки.

Глава 4. Важные вспомогательные системы и аксессуары
4.1. Виброопоры: защита точности от вибраций
Станок, даже самый тяжелый, во время работы вибрирует. Эти вибрации убивают точность, вызывают погрешности на деталях и ускоряют износ. Виброопоры — это специальные «подушки» или стойки, которые устанавливаются под станок.
- Виды: Резиновые (для легких станков), пружинные (для тяжелых), комбинированные, гидравлические (для сверхточного оборудования).
- Как выбрать: Учитывают общий вес станка, тип вибраций и условия в цеху. Правильная установка и выравнивание на виброопорах — залог их эффективной работы.
4.2. Система охлаждения и смазки
- СОЖ (Смазочно-охлаждающая жидкость): Отводит тепло от зоны реза, увеличивает стойкость инструмента и вымывает стружку.
- Система автоматической подачи СОЖ: Насос, бак, магистрали и форсунки.
- Система подачи воздуха: Для обдува инструмента, работы пневмоприжимов.
4.3. Магазин инструментов
Для автоматической смены инструмента во время работы программы. Бывают:
- «Зонтичного» типа: Инструменты расположены вертикально. За каждым карманом жёстко закреплён свой номер. Простые и недорогие, но медленные (время смены 8-15 секунд).
- «Рука» (манипулятор) с цепным магазином: Инструменты расположены горизонтально. Манипулятор ставит инструмент в ближайшую ячейку. Позволяет делать «предвыбор» следующего инструмента, что сокращает время простоя до 2-5 секунд.
Глава 5. Правила подбора запчастей — как не навредить станку
Ошибки в подборе запчастей — частая причина серьезных и дорогих поломок. Вот основные правила:
5.1. Совместимость комплектующих. Запчасти часто работают в связке. Нельзя взять первый попавшийся двигатель — он должен идеально подходить к драйверу и блоку питания по току, напряжению, типу сигнала. При подборе стремятся к одному производителю для сопрягаемых деталей.
5.2. Документация — ваш лучший друг. При заказе запчасти всегда имейте под рукой технический паспорт станка, модель и серийный номер узла. Фотографии и скриншоты также сильно помогают.
5.3. Стремление к оригиналу или проверенным аналогам. Для критичных узлов (шпиндель, система ЧПУ, прецизионные направляющие) лучше искать оригинальные запчасти или аналогичные от проверенных производителей.
5.4. Учет условий эксплуатации. Для влажного или пыльного цеха нужны направляющие с гофрозащитой (сильфонами) и соответствующее покрытие. Для интенсивной работы — запчасти с повышенным ресурсом. Для рельсовых направляющих можно использовать дополнительные торцевые уплотнения, как защита от пыли и грязи.
5.5. Не экономить на мелочах. Качественная цанга, надежный концевой датчик или хорошая виброопора могут уберечь от огромных убытков, вызванных браком или поломкой.
Заключение. Инвестиция в надежность
Запчасти для фрезерного станка с ЧПУ — это не просто «железки». Это инвестиция в бесперебойность производства, в качество продукции и в долгую жизнь дорогостоящего оборудования. Понимание устройства станка, грамотная классификация его узлов и осознанный подход к подбору комплектующих позволяют не просто ремонтировать, а предупреждать поломки, оптимизировать работу и сохранять высочайшую точность станка на протяжении всего его жизненного цикла.
Помните: в мире высокоточной обработки нет неважных деталей. Каждая шестеренка, каждый датчик и каждый подшипник вносят свой вклад в общий результат — безупречную деталь, сошедшую со станка.
