

Зубчатая передача в станках с числовым программным управлением (ЧПУ) - это механическая система, предназначенная для преобразования вращательного движения электродвигателя в точное поступательное перемещение рабочих узлов (портала, стола или шпинделя).
В отличие от ременных передач, где возможно проскальзывание, зацепление стальных зубьев обеспечивает жесткую кинематическую связь.
Принцип работы
Шаговый или серводвигатель через редуктор вращает шестерню. Входя в зацепление с рейкой, шестерня перекатывается по ней, толкая перед собой весь узел (например, ось X весом в сотни килограммов). Поскольку металл не растягивается, обеспечивается высокая точность позиционирования на больших расстояниях.
Другими словами, зубчатая передача — это «переводчик» языка вращения мотора на язык точного линейного движения портала. Если ремень может растянуться, а шарико-винтовая пара (ШВП) имеет ограничение по длине, то связка «шестерня + зубчатая рейка» позволяет перемещать тяжелые порталы на 10–20 метров без провисания.
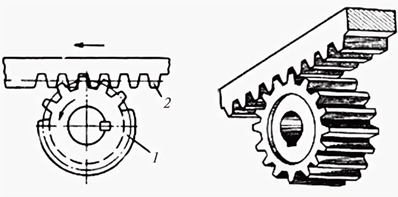
Рис. 1. Схема зацепления зубчатой передачи: 1 – зубчатое колесо, 2 – зубчатая рейка
Основные компоненты системы
- Зубчатая рейка: длинная металлическая планка с нарезанными зубьями. Она жестко крепится к неподвижной части станка вдоль оси перемещения.
- Шестерня: зубчатое колесо малого диаметра, которое устанавливается на выходной вал двигателя (через промежуточный редуктор).
- Редуктор (опционально): чаще всего используется планетарный редуктор. Он понижает обороты мотора и кратно увеличивает крутящий момент, что позволяет двигать тяжелые порталы без пропуска шагов.
Сферы применения
- Форматные раскроечные центры: обработка листов ЛДСП, МДФ, акрила и композитов размером 2х4 метра и более.
- Крупногабаритные плазменные и лазерные столы: где рабочая зона превышает 1,5–2 метра.
- Портальные фрезеры среднего формата: деревообрабатывающие станки со столом 1300х2500 мм, требующие высокой динамики.
- Тяжелые промышленные обрабатывающие центры: при необходимости передачи огромного крутящего момента на высоких скоростях.
Основные виды
1. По типу профиля зуба
- Прямозубые. Зубья расположены параллельно оси вращения. Просты в изготовлении, но на высоких скоростях могут быть шумными.
- Косозубые. Зубья наклонены под углом (обычно 15° или 20°). Зацепление происходит постепенно, что делает работу плавнее, снижает шум и позволяет передавать большую нагрузку. Минус: возникает осевая сила, которую нужно учитывать в конструкции опор.
- Шевронные. Зубья образуют V-образную форму. Такая конструкция компенсирует осевые силы, обеспечивает очень плавный и тихий ход и высокую передаваемую мощность.

Рис. 2. Виды зубчатого колеса по профилю зуба
Сравнение прямозубой и косозубой зубчатой передачи для систем ЧПУ
| ТИП ПЕРЕДАЧИ | ПРЕИМУЩЕСТВА | НЕДОСТАТКИ |
| Прямозубая |
Низкая стоимость: самый бюджетный вариант для привода длинных осей. Простота монтажа: не требует регулировки осевых усилий, прощает небольшие неточности установки рамы. Отсутствие осевых сил: позволяет использовать простые радиальные подшипники на валах двигателей. Надежность в грязи: менее чувствительна к абразивной пыли и стружке по сравнению с косозубой (нет эффекта «ввинчивания» мусора в зацепление). |
Высокий шум и вибрация: ударное вхождение зубьев в зацепление создает лязг и вибрации портала, что снижает качество поверхности при чистовой обработке. Ограниченная скорость: на скоростях выше 30–40 м/мин возникают критические резонансные колебания. Низкая плавность хода: точность позиционирования уступает косозубым системам из-за дискретности удара зубьев. Меньшая нагрузочная способность: передает меньший крутящий момент при тех же габаритах модуля. |
| Косозубая |
Плавность и тишина: наклон зуба обеспечивает постепенное перекрытие, исключая удары; станок работает значительно тише. Высокая нагрузочная способность: в контакте одновременно находится несколько пар зубьев, что увеличивает прочность на изгиб в 1.2–1.3 раза. Высокие скорости: позволяет развивать скорости холостых перемещений до 60–80 м/мин без вибраций. Лучшее качество поверхности: отсутствие вибраций портала напрямую влияет на чистоту обработки металлов и твердых пород дерева. |
Наличие осевой силы: возникает усилие, стремящееся сдвинуть портал, что требует радиально-упорных подшипников и жесткой механики. Сложность монтажа: требуется прецизионная юстировка угла наклона рейки относительно направляющих вала двигателя. Повышенная стоимость: изготовление винтовых зубьев сложнее и дороже на 15–25%. Нагрев: увеличенная площадь скольжения зубьев приводит к большему тепловыделению под нагрузкой. |
2. По модулю (m)
Модуль определяет размер зуба. Чем больше модуль, тем выше нагрузочная способность, но ниже точность из-за увеличения шага.
- M1 – M1.5: Лазерные и гравировальные станки, легкие плазморезы (порталы до 100 кг).
- M2 – M2.5: Портальные фрезеры средней мощности, раскрой дерева и пластика.
- M3 – M4: Тяжелые промышленные станки, раскрой толстого металла, большие порталы плазменной резки.
Преимущества перед другими типами передач
Неограниченная длина: шарико-винтовая пара (ШВП) редко используется длиннее 2–3 метров из-за риска прогиба (провисания) вала под собственным весом. Рейку можно стыковать секциями хоть на 20 метров, сохраняя геометрию за счет крепления к массивному столу.
Высокая скорость: станки на зубчатой передаче развивают скорости холостых перемещений от 30 до 100 м/мин, тогда как ШВП на таких скоростях входит в резонанс и теряет точность.
Жесткость: система отлично держит боковые нагрузки при силовом фрезеровании металла, не допуская осевого смещения инструмента.
КПД: при точном изготовлении и монтаже составляет более 97%, обеспечивая эффективную передачу энергии.
Недостатки и способы их компенсации
Люфт (зазор): износ или неточность изготовления создают щель между зубом шестерни и рейки. Решается применением двух шестерен, прижатых к рейке с противоположных сторон, или использованием косозубого зацепления.
Погрешность накопленной длины: ошибки шага каждой секции рейки суммируются. Дорогие производители поставляют рейки с паспортом фактической погрешности, которую затем вносят в настройки контроллера ЧПУ.
Чувствительность к соосности. Ошибка выставления угла между валом и рейкой всего в 0,1 градуса приведет к тому, что один угол зуба будет принимать всю нагрузку. Ресурс сократится в разы.
Требования к обслуживанию: открытые зубья собирают абразивную пыль (особенно при резке алюминия или дерева), поэтому требуют регулярной очистки сжатым воздухом и смазки консистентными составами.

Рис. 3. Пример износа зубьев шестерни из-за отсутствия смазки.
Чек-лист при покупке зубчатой рейки или шестерни
1. Тип профиля зуба. Для станков с ЧПУ стандарт — эвольвентный профиль. Убедитесь, что рейка и сопрягаемое колесо имеют совместимый тип зацепления.
2. Модуль (m). Главный параметр геометрии. Должен быть строго одинаковым у рейки и шестерни. Типовые значения: M0.5, M1, M1.5, M2, M3, М4.
3. Угол профиля. Чаще всего используется стандартный угол 20°. Угол 14.5° встречается реже и требует строгого соответствия пары «рейка-колесо». Углы 22.5° и 25° применяются в специфических высокоточных системах.
4. Направление линии зуба. Прямозубые, косозубые или шевронные.
5. Класс точности (DIN, ISO или ГОСТ). Определяет люфт и погрешность шага.
- Для любительских станков достаточно класса 9–10 (DIN).
- Для полупрофессиональных — класс 8.
- Для промышленных порталов по алюминиевому профилю — класс 7–8.
- Для высокоскоростных прецизионных металлообрабатывающих центров — DIN 6 и выше (или классы 5–6 по ГОСТ 13755-81 / ISO 1328).
6. Накопленная погрешность на длину (Pitch Error). Критически важный параметр именно для реек. Указывается как отклонение (например, ±0.05 мм на 1000 мм). Влияет на геометрическую точность детали при длинных ходах оси.
7. Материал. Конструкционная сталь (C45, 40Х), легированная сталь (42CrMo, 20ХН3А для последующей цементации) или нержавеющая сталь (AISI 304/316 для агрессивных сред).
8. Твердость поверхности и метод упрочнения.
- Закалка ТВЧ (индукционная) — твердость 45–55 HRC. Оптимальна по соотношению цена/ресурс.
- Объемная закалка — 50–60 HRC.
- Цементация с последующей закалкой — 58–62 HRC. Применяется для высоких циклических нагрузок.
9. Монтаж и крепеж. Наличие готовых отверстий на рейке. Соответствие межосевого расстояния вашей механике. Для колес — посадочный диаметр вала, наличие шпоночного паза или торцевых прижимов.
